异型钢格板与冷拉异型钢轧制技术解析
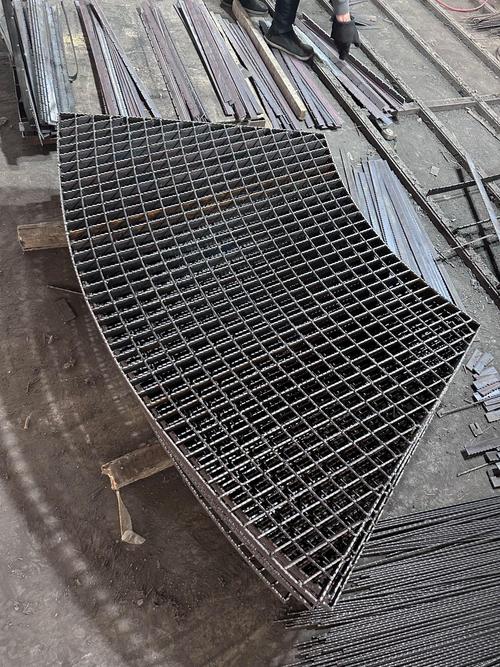
异型钢格板是一种采用异型截面钢材(如扁钢、扭绞方钢、工字形钢等)通过焊接或压锁工艺制成的网格状结构板。其特点在于承载能力强、通风透光、防滑防积垢,广泛应用于平台、走道、沟盖、楼梯踏步等工业与民用领域。其中,异型钢材的轧制工艺直接影响格板的强度、精度与耐久性。本文重点介绍异型钢格板中冷拉异型钢的轧制技术。
一、异型钢格板概述
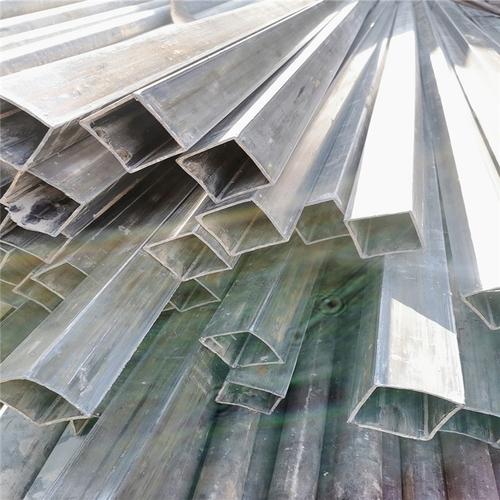
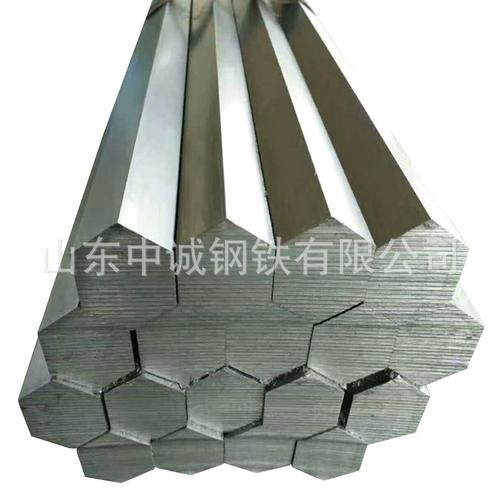
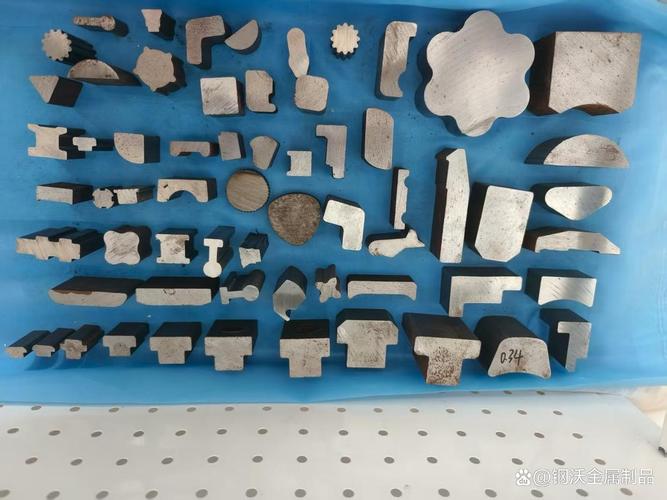
异型钢格板不同于普通钢格板的关键在于采用非矩形截面的承载扁钢。常见的异型截面包括:
- 工字形截面:在同等重量下具有更高的抗弯模量,适用于大跨度承载。
- 燕尾形截面:便于压锁连接,提高节点强度。
- 齿形截面:增加表面防滑性能,同时改善与混凝土的握裹力。
- 中空截面:减轻自重,但需额外防锈处理。
这些异型钢材的成型方式主要有热轧和冷拉(冷轧)两种。热轧适用于大批量、大规格生产,但精度较低;冷拉异型钢则具有尺寸精度高、表面光洁、机械性能可控等优势,尤其适合中小规格、高精度的钢格板制造。
二、冷拉异型钢轧制工艺流程
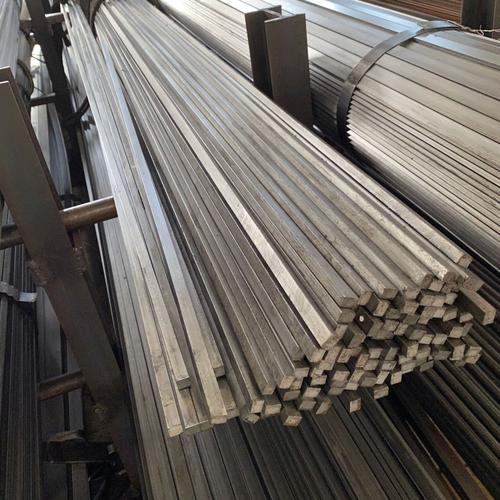
冷拉异型钢轧制(又称冷拉成型或冷轧成形)是在常温下将热轧盘条或热轧异型坯料通过多道次拉拔或轧制,使其截面逐渐变形至目标形状的塑性加工方法。典型流程分为以下几个步骤:
- 原料准备:选用热轧优质碳素结构钢或低合金钢盘条,含碳量通常为0.08%~0.25%,以保证冷拉后的塑性和焊接性。原料需经过酸洗、磷化、皂化等表面处理,去除氧化皮并形成润滑膜。
- 连续冷拉或冷轧:使用多辊冷轧机或冷拉机,将坯料逐道次通过一系列异型孔型。每一道次的变形量控制在15%~25%之间,中间可安排退火以消除加工硬化。冷拉异型钢的截面形状由孔型精确决定,尺寸公差可控制在±0.02mm以内。
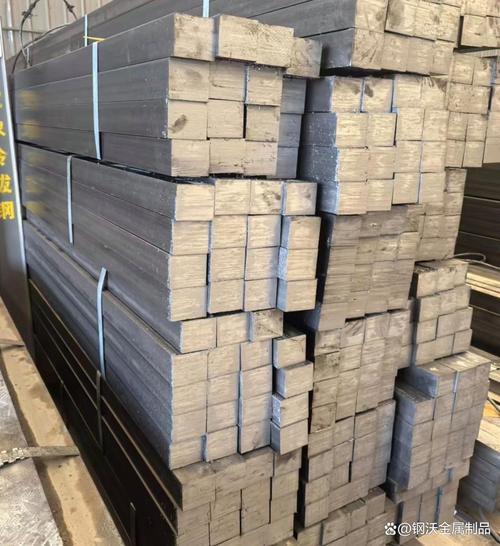
- 矫直与切断:成型后的异型钢材经多辊矫直机矫直,确保直线度;然后按定尺长度切断(通常为6m或12m),或用盘卷形式交货。
- 后处理:根据使用环境,可进行镀锌、涂塑或喷漆等防腐处理;对于要求高的场合,还可进行去应力退火,稳定机械性能。
三、冷拉异型钢的关键技术要点
- 孔型设计:孔型系统是冷拉异型钢轧制的核心。合理的孔型应保证金属流动均匀、变形均匀,避免折叠、裂纹等缺陷。常用孔型有蝶形、箱形、椭圆-圆等,且需考虑回弹补偿。
- 模具与润滑:冷拉模具(如硬质合金模)的寿命直接影响成本。润滑剂须具有高极压性能,以降低拉拔力与模具磨损。对于复杂截面,常采用多模串联拉拔。
- 加工硬化控制:随着累计变形量增加,钢材强度上升、塑性下降。为获得所需机械性能(如抗拉强度≥400MPa,延伸率≥12%),需在变形量超过40%~50%时安排中间退火(再结晶退火)。
- 尺寸与形状精度:冷拉异型钢的精度等级分普通级、较高级和精密级。精密级产品需采用在线激光测径仪和微调孔型,以实现高精度。
四、冷拉异型钢在钢格板中的应用优势
与传统热轧扁钢焊接钢格板相比,采用冷拉异型钢的钢格板具有以下优势:
- 承载能力提升:同等重量下,异型截面抗弯截面模量可提高20%~50%,准许跨度更大。
- 防滑性能更好:冷拉齿形钢结构齿深精确,摩擦系数提高15%以上。
- 节点连接可靠:如采用燕尾形截面,压锁卡入后抗剪能力比普通焊接提高约30%。
- 尺寸精度高:异型钢的直线度、扭拧度优于热轧产品,焊接后格板平面度良好,美观且不易积污。
- 成本可控:冷拉工艺减少后续机加工量,适合大批量、标准化生产。
五、结论与展望
冷拉异型钢轧制技术为异型钢格板提供了高性能、高精度、多样化截面的原材料,弥补了热轧产品在品种与精度上的不足。随着建筑工业化、核电、海洋平台等领域对轻量化、耐腐蚀、高承载钢格板需求增长,冷拉异型钢将继续向高精度、复杂断面、连续化及柔性化方向发展。搅拌摩擦焊、激光焊接等新焊接工艺与冷拉异型钢的结合,将进一步提升异型钢格板的综合性能。
参考文献(示例):
[1] 钢格板工程设计手册, 中国建筑工业出版社.
[2] 冷拉异型钢工艺学, 冶金工业出版社.
[3] GB/T 4001.1-2019 钢格栅板及配套件.
如若转载,请注明出处:http://www.fangzhoutegang.com/product/44.html
更新时间:2026-10-22 06:37:26